
Un hôtel de 200 chambres est le genre de commande qui paraît simple sur un bon de commande et qui devient compliquée dans son exécution.. Deux cents salles de bains, cela signifie deux cents plateaux de base, des centaines de panneaux de verre, des milliers de composants matériels - et un calendrier de construction dans lequel chaque étage s'attend à ce que ses modules arrivent exactement lorsque les plombiers ont terminé et avant le début des menuisiers de finition. Les fabricants qui peuvent exécuter cette commande sont ceux qui l'ont déjà exécuté.
Cet article présente le déploiement d'une cabine de douche modulaire de 200 unités, telle que nous la structurons chez KJ Bath.: un calendrier étape par étape construit sur nos paramètres de production réels — 15 jours ouvrables pour les échantillons, à propos 30 jours ouvrables pour la production en série de première série, et une capacité mensuelle d'environ 1,000 ensembles - suivis des leçons que les projets d'hospitalité enseignent sur la coordination, cohérence de la qualité, et remise. Nous avons fourni des cabines de douche et des cabines de douche à Hilton, Marriott, et projets Hyatt, et le cadre ci-dessous reflète la façon dont ces programmes sont réellement séquencés, pas un schéma théorique de la chaîne d'approvisionnement. Si vous êtes plus tôt dans la phase de recherche, commencez par notre guide pour cabines de douche préfabriquées pour hôtels, logement étudiant, et résidence pour personnes âgées.
Points clés à retenir
- Structurer un déploiement de 200 unités en cinq phases: gel de conception et échantillon doré, production de masse, Contrôle qualité et inspection avant expédition, fret et livraison échelonnée, puis installation étage par étage.
- Planifier autour de paramètres de production réels: 15 jours ouvrables pour les échantillons, à peu près 30 jours ouvrables pour la production en série de première série, et des cycles de répétition plus rapides de 20 à 25 jours ouvrables.
- Une usine avec environ 1,000 des ensembles de capacité mensuelle peuvent séquencer une commande de 200 unités en interne; au-delà de ça, poser des questions difficiles sur la sous-traitance.
- Gelez la spécification avec un échantillon doré - épaisseur du verre, finition, matériel - parce que 200 les pièces amplifient toute incohérence en un problème standard de marque.
- Livraisons scéniques sur le devant de l'installation: les cosses pour le sol à installer doivent être les plus proches du palan, et les caisses en verre ne doivent jamais traverser des couloirs finis.
- Le dossier de documentation (rapport d'inspection, certificats, manuel d'installation, des pièces de rechange) fait partie du transfert, pas une réflexion après coup.
Profil du projet et phase de planification
Avant qu’un créneau de production ne soit réservé, le déploiement nécessite une spécification figée. Pour un hôtel de 200 chambres, ça veut dire le mix de la pièce (roi standard, double reine, chambres accessibles), la configuration du pod pour chaque type, l'épaisseur et la finition du verre, et la portée de la certification pour le marché de destination — SGCC pour l'Amérique du Nord, CE pour l'Europe. L'équipe d'ingénierie du fabricant examine les dessins de la salle de bain pour détecter les risques structurels et les détails d'étanchéité.; chez KJ Bath, ce pré-contrôle structurel renvoie un avis d'optimisation dans les délais 24 heures, parce que le problème le moins cher à résoudre est celui résolu avant qu'un seul panneau ne soit coupé.
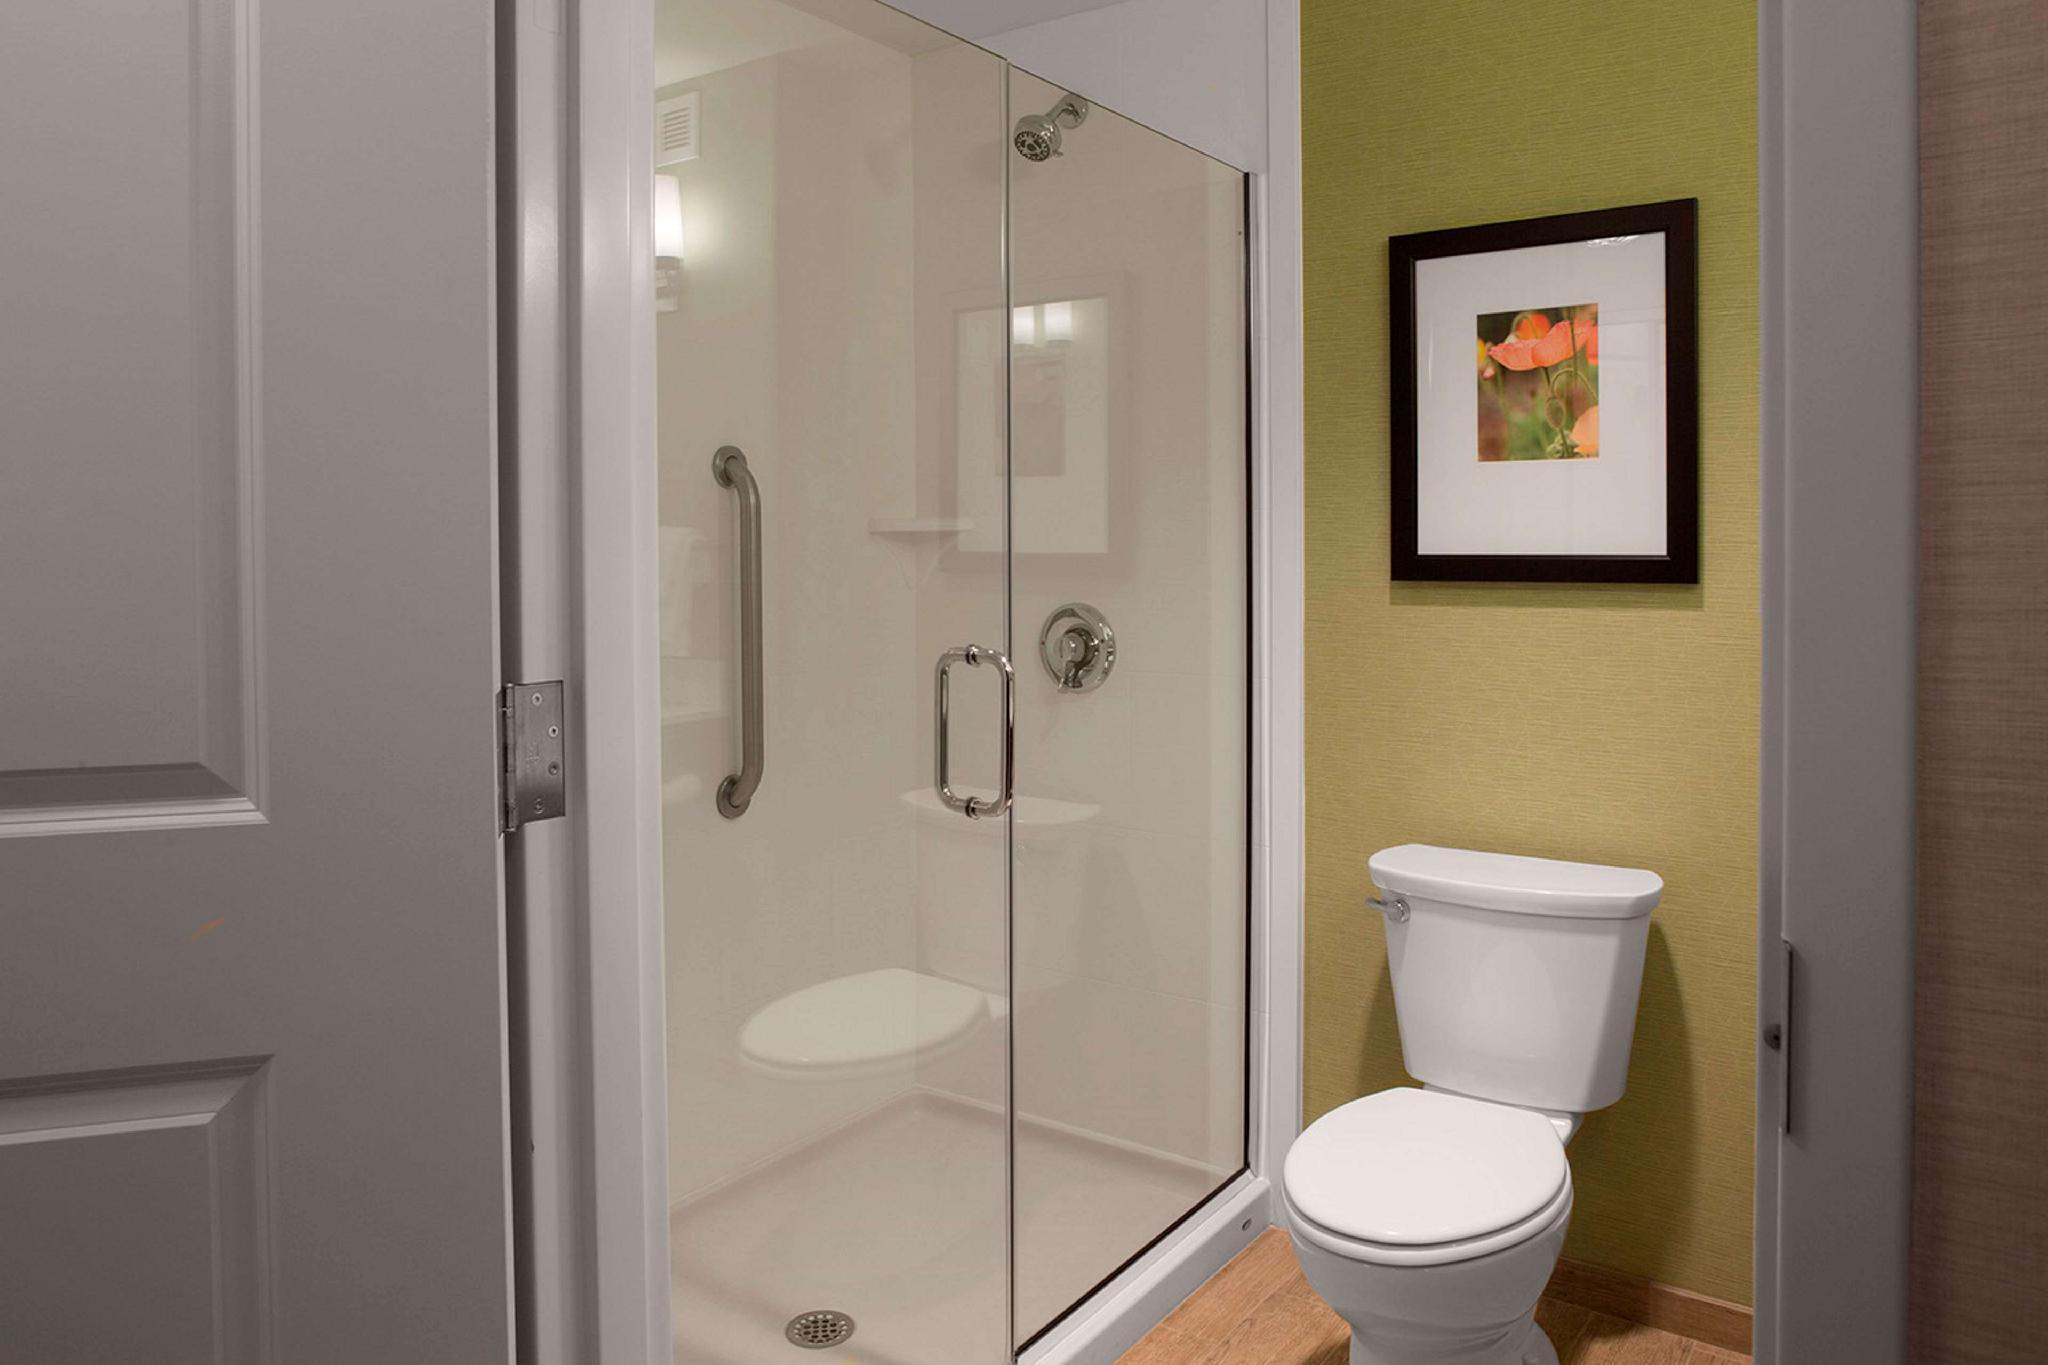
La phase de planification se termine par un échantillon en or: un pod construit et approuvé exactement comme tous 200 sera construit. C'est la référence pour le QC, la référence du rapport d'inspection, et la référence pour tout litige sur ce qui a été commandé. L'ignorer pour gagner deux semaines est le raccourci le plus coûteux dans un déploiement groupé. Pour le côté spécifications - matériaux des plateaux, emplacements de drainage, interfaces de plomberie — notre guide compagnon sur Spécifications des cabines de douche et préparation du site couvre les détails dont les équipes de site ont besoin.
La chronologie du déploiement, Phase par Phase
Le tableau ci-dessous est le squelette de travail que nous utilisons pour un programme de cette taille. Les durées sont exprimées par rapport à nos propres normes de production; les trajets de fret sont indicatifs et doivent être confirmés auprès de votre transitaire lors de la construction du calendrier, puisque la congestion portuaire et les itinéraires changent d'une saison à l'autre.
| Phase | Durée de travail | Ce qui se produit |
|---|---|---|
| 1. Gel de la conception & échantillon doré | ~15 jours ouvrables pour l'échantillon, plus le temps de révision des dessins | Configurations de mixage de pièces corrigées; pré-vérification structurelle; échantillon construit, testé, et approuvé comme référence en or |
| 2. Production de masse | ~30 jours ouvrés pour la première exécution; 20–25 sur les phases de répétition | Extrusion d'aluminium, Usinage CNC, trempe du verre, assemblée, et l'emballage est conforme aux spécifications surgelées |
| 3. QC & inspection avant expédition | Traverse la production, porte finale avant le chargement | Cinq tests QC par lot; rapport d'inspection délivré; certificats et listes de colisage établis pour voyager avec la cargaison |
| 4. Fret & douane | Plusieurs semaines sur l'eau, en fonction de la destination | Conteneurs FCL expédiés dans l'ordre de chargement; autorisation par rapport au paquet de documents |
| 5. Livraison échelonnée & installation | Roule étage par étage derrière les métiers humides | Inspection à la réception, stockage à sec, installation de modules pièce par pièce, liste de pointage et remise |
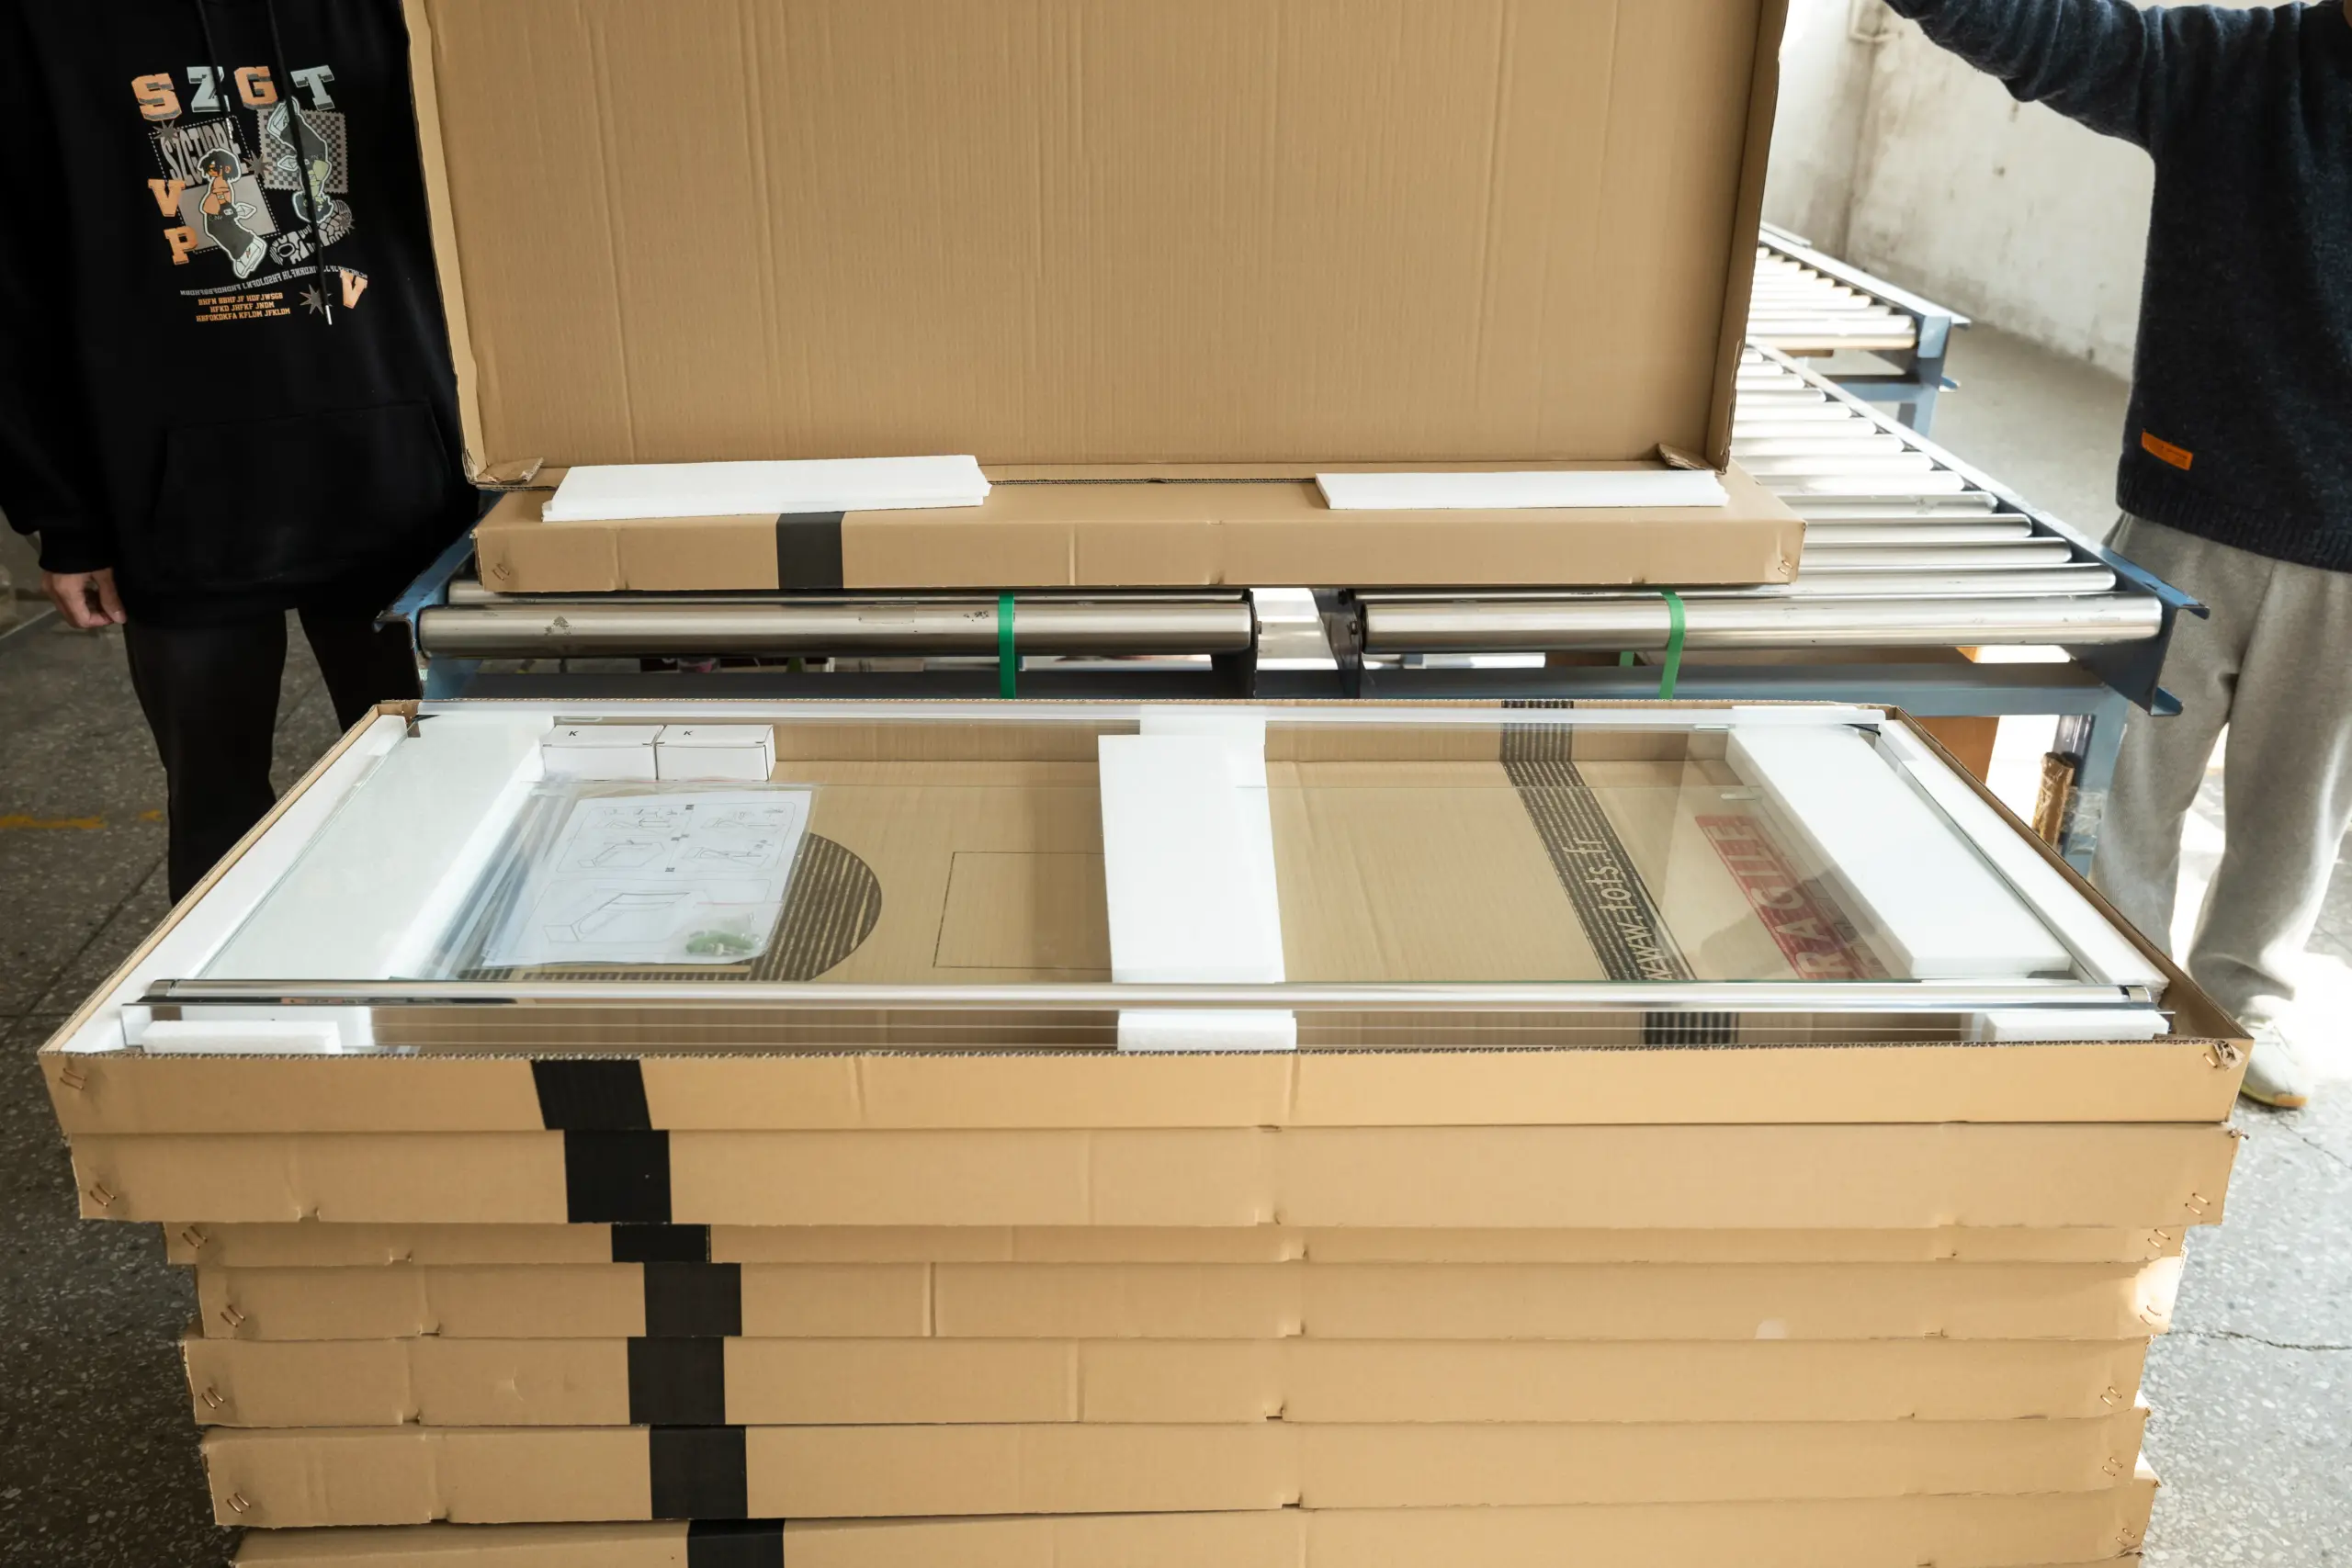
Deux décisions de séquencement comportent la majeure partie du risque de calendrier. D'abord, faites correspondre le nombre de conteneurs aux phases d'installation - l'expédition de tout en même temps oblige à un stockage sur site que vous n'avez peut-être pas, tandis qu'une expédition trop tardive affame le front d'installation. Deuxième, commander le pack de pièces détachées avec la commande principale: les rouleaux et les bandes d'étanchéité pour l'entretien futur appartiennent aux conteneurs d'origine, pas de fret aérien d'urgence des mois plus tard. Le flux de travail d'importation complet - documents, FCL contre LCL, douane, réception - est couvert dans notre guide d'importation de cabines de douche modulaires.
Fabrication et contrôle qualité à grande échelle
Cohérence à travers 200 les pièces sont un problème de fabrication avant d’être un problème d’installation. Notre usine de Foshan gère quatre ateliers dédiés à l'aluminium, traitement du verre, assemblée, et un emballage automatisé – qui conserve chaque composant en interne où les tolérances peuvent être contrôlées. Le verre est trempé de feuilles originales Xinyi de 6 mm à 12 mm; le matériel est testé contre la corrosion dans des chambres à brouillard salin et testé en cycle pour 100,000 opérations push-pull, parce qu'une porte de douche d'hôtel s'ouvre plus de fois par an qu'une porte de douche résidentielle s'ouvre sur cinq.

Chaque lot passe cinq tests avant d'être expédié: vérification de la trempe, impact, chute d'emballage, brouillard salin, et cycle push-pull. Le rapport d'inspection de qualité qui en résulte, ainsi que les copies des certificats SGCC ou CE et le manuel d'installation spécifique au modèle, accompagne l'expédition.. Sur un programme de 200 unités, que la paperasse n'est pas une documentation en soi; c'est ce que l'ingénieur responsable et le GC utilisent à l'achèvement substantiel, et qu'est-ce qui vous protège si une question se pose après des années d'exploitation.
Logistique et livraisons échelonnées
Une commande de 200 unités est généralement expédiée dans plusieurs conteneurs complets, et la séquence de chargement doit refléter la séquence d'installation. Les cartons marqués par étage et par type de pièce permettent à l'équipe du site de décharger directement sur place.: dosettes pour le huitième étage empilées là où le huitième étage peut les atteindre, pas enterré derrière la vitre du deuxième étage. A l'arrivée, inspecter avant de signer - comptez sur la liste de colisage, photographier tout dommage, et notez-le sur le bon de livraison. Les réclamations documentées à la réception sont des réclamations de transport; les dégâts constatés plus tard constituent une ligne budgétaire.
Le stockage entre la livraison et l’installation doit être sec et sécurisé, avec des caisses en verre maintenues debout et jamais empilées en double. La zone de préparation appartient au plan du projet dès le premier jour, parce que “nous le découvrirons lorsque les conteneurs atterriront” c'est ainsi qu'une livraison progressive se transforme discrètement en une crise d'entrepôt.
Installation sur site et coordination commerciale
L'installation fonctionne comme une boucle répétitive par pièce: vérifier le raccordement de la plomberie par rapport aux positions de vidange et d'alimentation de la nacelle, régler et mettre à niveau le plateau de base, connecter le drainage, installer des panneaux ou du verre, accrocher des portes, ajuster les joints et les rouleaux. La boucle est rapide – c’est la raison pour laquelle les hôtels choisissent les pods – mais elle ne reste rapide que lorsque les chambres sont réellement prêtes.. Le mode de panne récurrent est un étage livré avec des ébauches qui ne correspondent pas aux plans des pods, qui convertit un rythme d'installation fluide en un projet d'assainissement.
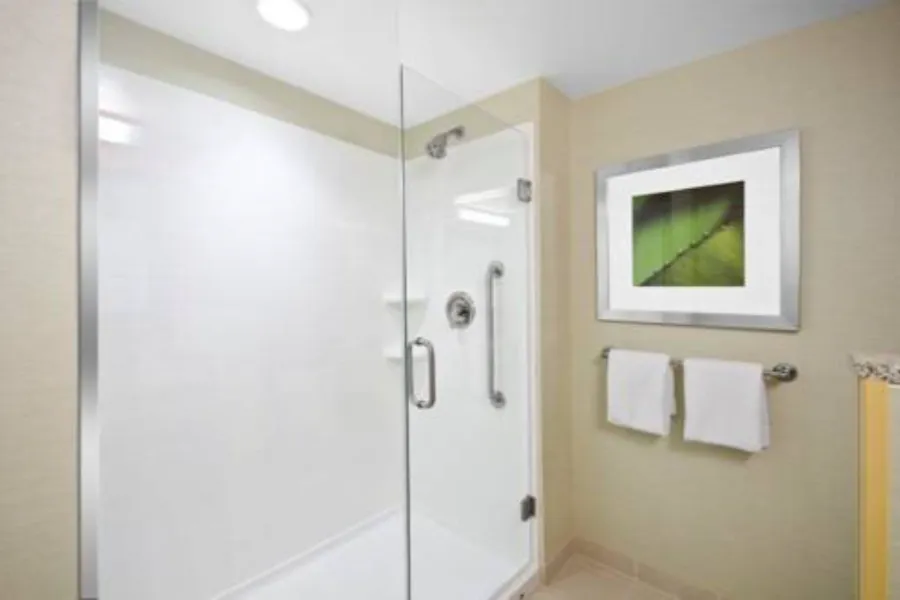
Des points de coordination qui maintiennent la boucle intacte: l'entrepreneur en plomberie teste sous pression les éléments bruts aux dimensions du fabricant avant l'arrivée des modules; le GC séquence l'installation des pods après les travaux humides et avant de terminer la menuiserie; et le support technique du fabricant se situe dans le même canal que l’équipe du site. Nous nous engageons à répondre aux demandes internationales dans les délais 12 heures pour exactement cette raison - une question sur l'orientation des phoques ne devrait pas attendre un week-end. Pour spécifier les enceintes de salle de bains au niveau du projet, notre guide sur spécification des cabines de douche pour les projets hôteliers va plus loin sur la scène du dessin.
Leçons tirées des déploiements de 200 unités
- Geler les spécifications avant la production en série. Chaque changement après l'échantillon d'or se multiplie 200 chambres. Où un changement est inévitable, rééditer les dessins et réapprouver un échantillon avant le redémarrage de la ligne.
- Exécutez le pré-contrôle structurel plus tôt. Les risques liés à l'imperméabilisation et à l'installation sont les moins chers à corriger sur les dessins. Un pré-contrôle d'usine 24 heures sur 24 qui détecte un conflit de drainage est rentable cent fois.
- Traiter la documentation comme un livrable. Rapports d'inspection, certificats, et les manuels prennent en charge le transfert et la maintenance future; commandez-les avec la marchandise, pas après la liste de points à retenir.
- Scène vers le devant de l'installation. Les conteneurs séquencés et les cartons codés au sol empêchent le verre d'entrer dans les couloirs finis et les équipes ne se touchent pas les uns les autres..
- Acheter les pièces détachées avec les pods. Les rouleaux et les joints sont des consommables sur un actif de 200 pièces; les expédier avec la commande coûte une fraction des remplacements d’urgence.
- Gardez un seul canal de communication. Promoteur, CG, entrepreneur en plomberie, et le support technique du fabricant dans un seul thread empêche le “personne ne l'a dit à l'équipe du site” échec qui retarde les transferts.
Résultats et transfert
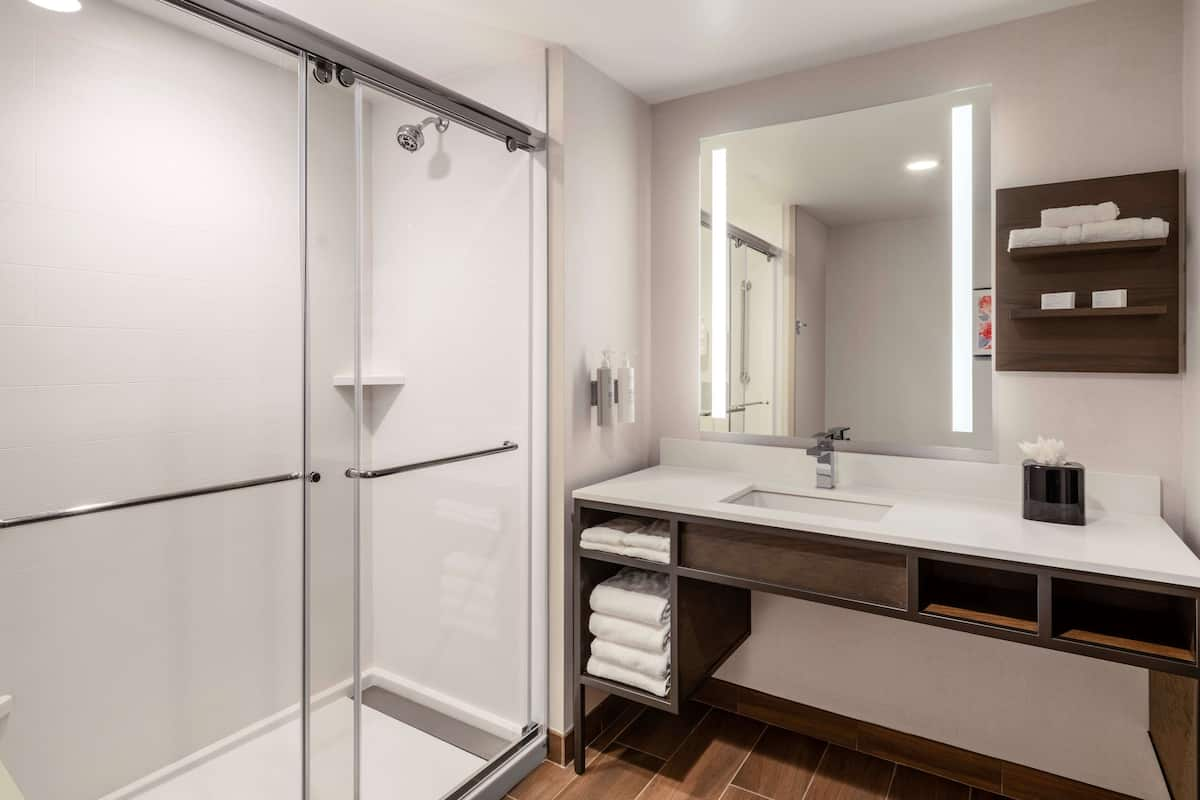
Exécuté de cette façon, un programme de pods de 200 unités compresse l'étendue de la salle de bain d'un hôtel: la qualité contrôlée en usine remplace la fabrication sur site, la boucle d'installation se déplace étage par étage derrière les corps de métiers humides, et la remise arrive avec une trace écrite complète - rapports d'inspection, certificats, manuels, et conditions de garantie (cinq ans sur les boîtiers, trois sur le matériel de notre usine). Le résultat mesurable est le calendrier: l'aménagement de la salle de bain cesse d'être le chemin critique qu'il devient avec le carrelage, salles construites sur place, une comparaison que nous exposons dans modules modulaires versus construction traditionnelle. Pour un aperçu de la manière dont des programmes similaires se déroulent dans les logements multifamiliaux, voir notre étude de cas sur les logements multifamiliaux.

Exécution d'un déploiement de pods multi-unités?
KJ Bath fabrique des cabines de douche modulaires pour les programmes hôteliers avec trempe du verre en interne, CQ en cinq étapes, emballage d'exportation codé au sol, et un engagement de réponse internationale de 12 heures. Envoyez-nous votre nombre de chambres et vos dessins, et notre équipe d'ingénierie vous renverra une vérification préalable structurelle et un plan de production et de livraison par étapes. Voir notre études de cas de projets ou parcourez le gamme de cabines de douche modulaires.
Pourquoi choisir le bain KJ

Bain KJ (Articles sanitaires Foshan Nanhai Kangjian) fabrique des parois de douche et des modules modulables depuis 1999, fournir Hilton, Marriott, et projets Hyatt dans le monde entier. Le 15,000 L'usine de m² gère quatre ateliers dédiés avec 151 personnel et un R de 12 personnes&Équipe D, tempère le verre de 6 mm à 12 mm en utilisant des feuilles originales Xinyi, et passe chaque commande à travers cinq tests QC: vérification de la trempe, impact, chute d'emballage, brouillard salin, et cycle push-pull. Les certifications incluent ISO 9001, OIN 14001, OIN 45001, SGCC, et CE. MOQ est 10 ensembles, prélèvement d'échantillons 15 jours, production de masse 30 jours, le tout bénéficiant d'une garantie de 5 ans sur le boîtier et d'une garantie matérielle de 3 ans. En savoir plus sur KJ Bath.
Questions fréquemment posées
Combien de temps prend le déploiement d'une cabine de douche de 200 unités?
Planifier autour des paramètres réels de l’usine: à propos 15 jours ouvrables pour l'échantillon d'or, à peu près 30 jours ouvrables pour la production en série de première série (20–25 sur les phases de répétition), plus un fret maritime de plusieurs semaines et une phase d'installation étage par étage. Construisez le calendrier avec votre fabricant et votre transitaire ensemble, parce que les phases se chevauchent - la préparation du site se déroule pendant que les pods sont sur l'eau.
Une usine peut-elle fournir tous 200 unités?
Une usine d'une capacité mensuelle d'environ 1,000 les ensembles peuvent séquencer une commande de 200 unités en interne tout au long de leur calendrier de production. Demandez directement à n'importe quel fournisseur candidat quelle est sa capacité mensuelle et si une partie de la commande serait sous-traitée - la sous-traitance est le domaine où la cohérence d'un lot à l'autre est assurée., et la trace écrite, se brise habituellement.
Comment gardez-vous 200 gousses cohérentes?
Trois commandes font le travail: un échantillon doré approuvé avant la production en série, fabrication en interne de chaque composant majeur (aluminium, trempe du verre, assemblée) ainsi les tolérances ne quittent jamais le contrôle de l’usine, et contrôle qualité par lots couvrant la vérification de la trempe, impact, brouillard salin, cycle push-pull, et tests de chute d'emballages, avec un rapport d'inspection délivré par expédition.
Ce qui doit être livré avec les pods pour la remise?
Chaque expédition doit inclure le rapport d'inspection de la qualité, certificats de verre de sécurité (SGCC pour l'Amérique du Nord, CE pour l'Europe), le manuel d'installation illustré spécifique au modèle, et un pack de pièces de rechange avec des rouleaux de rechange et des bandes d'étanchéité. Ces documents attestent de l'achèvement substantiel et des conditions de garantie : cinq ans sur les boîtiers, trois sur le matériel dans notre usine.
Quand le site doit-il être prêt pour l'installation du pod?
Chaque étage est prêt lorsque les travaux de plomberie sont terminés et testés sous pression selon les dessins des modules., les métiers des zones humides sont terminés, et un espace de préparation sec existe près du devant de l'installation. Le séquençage des modules après les travaux humides et avant la finition de la menuiserie permet de maintenir la boucle pièce par pièce sans retouche..